Авторы: Гарданов А.Р., Ростанин Н.Н., Сергеева К.А., Малкин А.А. (ООО «САПР-НЕФТЕОРГХИМ»), (основано на анализе ранних публикаций специалистов ООО «САПР-НЕФТЕОРГХИМ»)
Опубликовано на портале «Химическая техника», сентябрь 2026
Специалисты ООО «САПР-НЕФТЕОРГХИМ» работают на рынке технологий нефтепереработки, газопереработки, нефтехимии с 1991 года, разрабатывая технологические процессы, проектную и конструкторскую документацию на изготовление оборудования, участвуют в работе по строительству и запуску промышленных производств.
Разработки специалистов компании защищены свыше 70 патентами на изобретения и полезные модели РФ и ЕАПО.
Развитие малотоннажных производств, перерабатывающих нефтяное сырье в Российской Федерации
Работа малых нефтеперерабатывающих предприятий на локальных рынках требует повышения глубины переработки нефтяного сырья и обеспечения соответствия выпускаемых моторных топлив требованиям нормативных документов.
Оптимальная производительность малотоннажных НПЗ, имеющих перспективу работы на рынке РФ (из статьи 2009 г.)
Рентабельными и конкурентоспособными при производстве высококачественных топлив могут стать предприятия производительностью:
- по газовому конденсату – от 300 000 т сырья в год;
- по смесевому сырью – от 500 000 т сырья в год;
- по нефти – до 1 000 000 т сырья в год.
Локальная нефтепереработка как решение проблемы дефицита моторных топлив
Появившаяся проблема с внешним повреждением и выводом из рабочего состояния перерабатывающих мощностей крупных предприятий и решение от 8 июля 2026 г. на правительственном совещании о возможности использования топлива уровня экологического класса 3, позволяет получать средние дистилляты с использованием установок первичной ректификации и использовать их в виде моторных топлив для собственных нужд компании, области, региона.

Производительность этих установок не ограничена минимумом, указанным выше, а только решаемой задачей.
В то же время, без дальнейшего развития с течением времени такие производства перестанут быть востребованными (не выдержат конкуренцию), но смогут сохраниться в составе крупных компаний, использующих топливо для своих производственных нужд.
Перспективная и экономически обоснованная работа малого НПЗ возможна только с оптимизацией производительности и увеличением глубины переработки нефтяного сырья.
На сегодняшний день наличие большого количества вторичных процессов у средних и крупных предприятий топливного профиля не является преимуществом перед правильно сформированной технологической схемой малого предприятия.
Внедрение в схему НПЗ установки по получению высокооктанового бензина с использованием катализаторов на основе цеолитов группы пентасилов обеспечивает производство высокооктанового компонента бензина с качеством, соответствующим экологическому классу 5 по ГОСТ 32513-2013.
Внедрение в схему НПЗ переработки мазута при помощи термоокислительного крекинга обеспечивает глубину переработки нефтяного сырья.
Небольшая установка по производству метанола/водорода из общезаводских газов решает вопрос гидроочистки газойлевых фракций и получения качественных дизельных топлив и высокооктанового бензина.
Строительство и развитие таких предприятий не требует привлечения критичных (незаменимых) технологий и оборудования вне границ РФ.
В дополнение, при строительстве такого предприятия (или дооборудования существующих мини-заводов) отрабатывается практическая возможность перерабатывать тяжелые нефти.
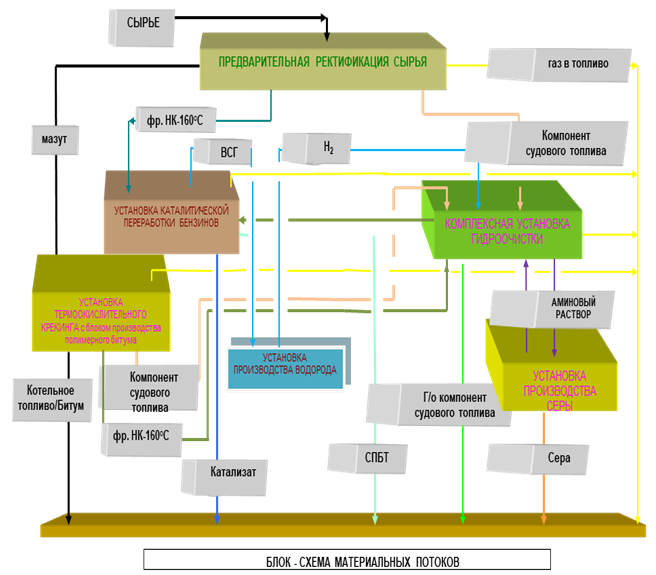
Предлагаемая к развитию и реализации блок-схема малого НПЗ
Для процесса синтеза бензина на установке, в реакторный блок которой загружен цеолитсодержащий катализатор, в составе предприятия возможно малотоннажное производство метанола из общезаводских газов.
| Поток | Массовый расход, т/год | % масс. на сырье |
| 1 | 2 | 3 |
| Поступило на установку: | ||
| НЕФТЬ | 500000 | 100,00 |
| ИТОГО | 500000 | 100,00 |
| *Получено продукции: | ||
| Высокооктановый компонент бензина
(Бензин АИ-92, 95) |
71706 | 14,34 |
| Дизельное топливо (летнее, зимнее, арктическое) | 315036 | 63,01 |
| Битум модифицированный (дорожный), топливо котельное | 84003 | 16,80 |
| ИТОГО | 470745 | 94,15 |
* сжиженный газ в балансе переработки тяжелой нефти не учитывался.

Описание технологических процессов, обеспечивающих требуемое качество товарной продукции и экономические показатели
Процесс переработки низкооктановых бензинов
Переработке подвергаются жидкие углеводородные фракции с температурой кипения 45–160°С совместно с кислородсодержащими соединениями.
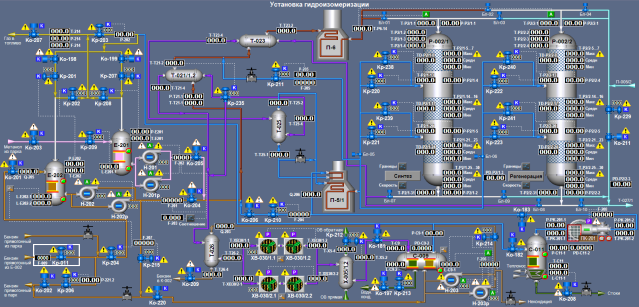
Реакция превращения прямогонной фракции в компонент высокооктанового бензина ведется в одном из двух реакторов со стационарным слоем катализатора (один реактор в работе, второй – в регенерации или в режиме ожидания).
В качестве катализатора используется модифицированный катализатор с использованием цеолитов группы пентасилов.
Температура процесса 350–420°С, повышается во времени реакционного цикла в связи с уменьшением активности катализатора.
Давление процесса: 1,4–1,8 МПа.
Сепарация газопродуктовой смеси осуществляется при давлении 1,2–1,8 МПа, температуре 30–35°С.
Отделение фракции С3-С4 от фракции С5+ производится в ректификационном блоке.
При переработке прямогонных фракций бензина при наличии сернистых соединений до 170 ррm, в высокооктановой фракции содержание остаточных сернистых соединений ниже 5 ррm, содержание ароматических углеводородов ниже 35% об., содержание непредельных углеводородов – до 5% об. (ниже 18% об. по ГОСТ 32513-2013), содержание бензола – ниже 1% об.
Таблица 1
Качество высокооктанового бензина

Процесс термоокислительного крекинга
Основное назначение процесса термодеструктивной переработки – увеличение глубины переработки нефтяного сырья с получением углеводородных газов, бензиновых, керосин-газойлевых, газойлевых фракций и тяжелых остатков.
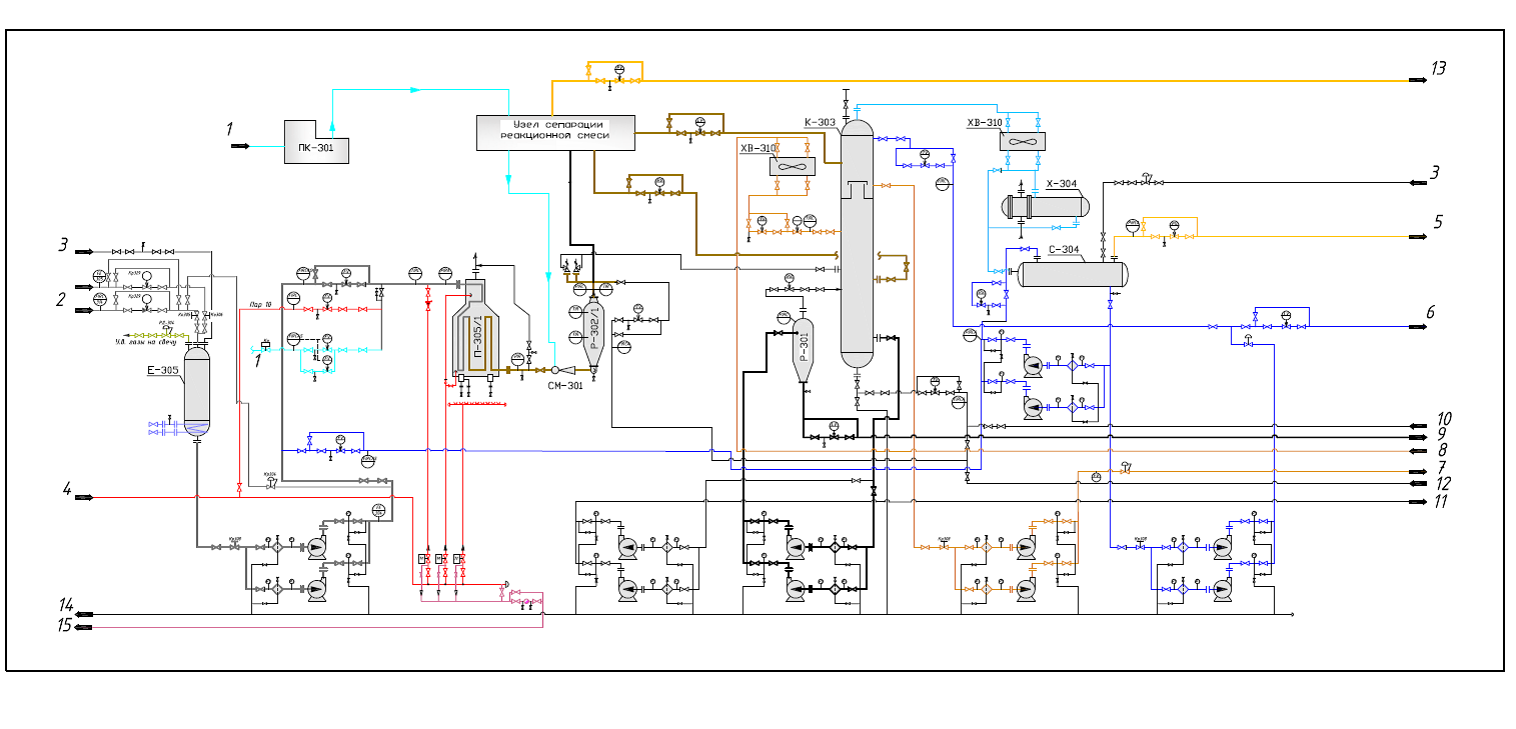
Сущность термоокислительного крекинга заключается в инициировании процесса крекинга перед сокинг-камерой при температуре сырьевого потока 440–470°С.
Внедрение процесса термоокислительного крекинга позволяет:
- изъять из мазута свыше 65% масс. светлых нефтепродуктов и получить из крекинг-остатка дорожный, строительный и модифицированный битум и котельное топливо;
- увеличить глубину переработки нефти до 85-90%, а при производстве битума и более;
- расширить ресурсы сырья для установок гидроочистки;
- выработать дополнительное количество легких и средних дистиллятов, вовлекаемых в процесс гидроочистки и используемых как моторные топлива;
- улучшить экономические показатели предприятия (низкие капитальные и эксплуатационные затраты);
- сделать рентабельной переработку тяжелой нефти.
Характеристика получаемых продуктов при переработке сернистого мазута (сырье для установок гидроочистки и производства битума)
Таблица 2
Бензиновая фракция (н.к.–140°С)
| Наименование показателя | Значение показателя |
| Массовая доля серы, % масс. | 0,36 |
| Плотность при 20оС, кг/м3 | 718 |
| Йодное число, г йода на 100 г топлива | 71,3 |
| Концентрация фактических смол, мг/100 мл | 6,0 |
| Фракционный состав: | |
| Температура начала перегонки, оС | 59 |
| 10% перегоняется при температуре, оС | 78 |
| 50% перегоняется при температуре, оС | 109 |
| 90% перегоняется при температуре, оС | 137 |
| Конец кипения, оС | 151 |
| Остаток в колбе, % | 1,5 |
| Остаток и потери, % | 3,5 |
Таблица 3
Дизельная фракция (140–320°С)
| Наименование показателя | Значение показателя | |
| Массовая доля серы, % масс. | 1,13 | |
| Плотность при 20°С, кг/м3 | 836 | |
| Йодное число | 39,2 | |
| Цетановое число | 39,2 | |
| Вязкость кинематическая, при 20°С, мм2/с | 3,014 | |
| Температура помутнения, °С | -32 | |
| Температура застывания, °С | -42 | |
| Коксуемость 10% остатка после фракционирования, % масс. | 0,08 | |
| Фракционный состав: | ||
| 50% перегоняется при температуре, °С | 255 | |
| 96% перегоняется при температуре, °С | 316 | |
Таблица 4
Газойлевая фракция (320–350°С)
| Наименование показателя | Значение показателя |
| Массовая доля серы, % масс. | 1,91 |
| Плотность при 20 °С, кг/м3 | 894 |
Таблица 5
Свойства фракции >350оС (сырье производства битума, котельных топлив)
| Наименование показателя | Значение показателя |
| Вязкость условная при 80оС, градусы ВУ | 21,1 |
| Вязкость условная при 100оС, градусы ВУ | 10,0 |
| Зольность (для малозольного мазута),
% масс. |
0,0046 |
| Массовая доля механических примесей,
% масс. |
0,043 |
| Массовая доля серы (для мазута вида V), % масс. | 2,54 |
| Коксуемость по Конрадсону, % масс. | 19,4 |
| Температура застывания, оС | 28 |
| Температура вспышки в открытом тигле, оС | 246 |
| Плотность при 20оС, кг/м3 | 1012 |
ВЫВОДЫ
8 июля 2026 года на правительственном совещании (стенограмма опубликована на официальном сайте Президента Российской Федерации kremlin.ru) было указано на необходимость развития и усовершенствования в Российской Федерации локальных НПЗ.
Хорошим решением был бы механизм привлечения к развитию/строительству малых (локальных) НПЗ независимых сетей АЗС и независимых производителей нефти.
В 90-е годы, до становления ВИНК, сбытовые сети и производители нефти являлись основным звеном в производстве и влиянии на нефтепереработку, они обеспечивали оборот денежных средств и от них зависело, будет завод функционировать или нет.
Независимые сети АЗС и независимые производители нефти для обеспечения стабильности бизнеса могут получить источник качественных топлив и влияние на этот источник, приняв участие в развитии малой и средней нефтепереработки и нефтехимии.
Аналогичная ситуация с производителями ограниченных количеств нефтяного сырья.
ООО «САПР-НЕФТЕОРГХИМ» имеет технологические, организационные и реализационные возможности строительства, запуска и эксплуатации производств по предложенному направлению.
Контакты для связи: 119034, г. Москва, Оболенский пер., д.9, корп. 8, офис 5; тел. +7 (495) 925-59-64, info@sapr-n.ru, www.sapr-n.ru