Автор: Камышенко А.В. (ООО «Станкоторг»).
Опубликовано на портале «Химическая техника», октябрь 2026
Аннотация
Ленточнопильные станки заготовительных и ремонтных участков работают на водосмешиваемых смазочно-охлаждающих жидкостях (СОЖ). В отличие от централизованных систем механических цехов, бак такого станка невелик, обслуживается нерегулярно и подвержен быстрому изменению состава. В статье на основе опубликованных исследований рассмотрены основные механизмы деградации эмульсии в контуре ленточнопильного станка: потери воды и концентрата, накопление солей жёсткости и посторонних масел, механические примеси, термическая деструкция и микробиологическое поражение. Показано, как частота корректировки влияет на стабильность состава, и приведён расчёт долива, позволяющий удерживать концентрацию в рабочем диапазоне. Предложен порядок контроля с указанием параметров, приборов и действий при отклонениях, а также алгоритм решения о корректировке или замене жидкости. Кратко сопоставлены методы обезвреживания отработанных СОЖ — реагентный, электрокоагуляционный, сорбционный и термический — с точки зрения их применимости к небольшим объёмам, образующимся на заготовительных участках. Материал адресован главным механикам, технологам и специалистам по охране окружающей среды промышленных предприятий.
Введение
На химических, нефтегазоперерабатывающих и машиностроительных предприятиях ленточнопильный станок обычно стоит на заготовительном участке или в ремонтной службе: на нём режут сортовой прокат, трубы и профиль, в том числе из нержавеющих сталей. Для резки металла такой станок оснащается собственным контуром СОЖ: бак, насос, трубопровод, сопла у направляющих полотна и поддон со стружкосборником. Объём бака невелик, жидкость циркулирует почти непрерывно, а её состоянием часто занимается тот, кто «оказался рядом».
Свойства СОЖ при многократном использовании неизбежно ухудшаются. Основные причины — накопление металлических частиц и продуктов термического разложения масел, попадание в СОЖ масел, смазок и специальных жидкостей из гидравлических систем, микробиологическое поражение [1]. Отработанную жидкость приходится заменять, а старую — разлагать, утилизировать или регенерировать [1]. Насколько часто это происходит, во многом зависит не от марки продукта, а от того, как организован контроль. Цель статьи — показать, какие процессы определяют срок службы эмульсии на ленточнопильном участке, какие параметры и как часто имеет смысл контролировать и как поступать с отработанной жидкостью.
Контур СОЖ ленточнопильного станка
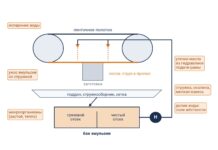
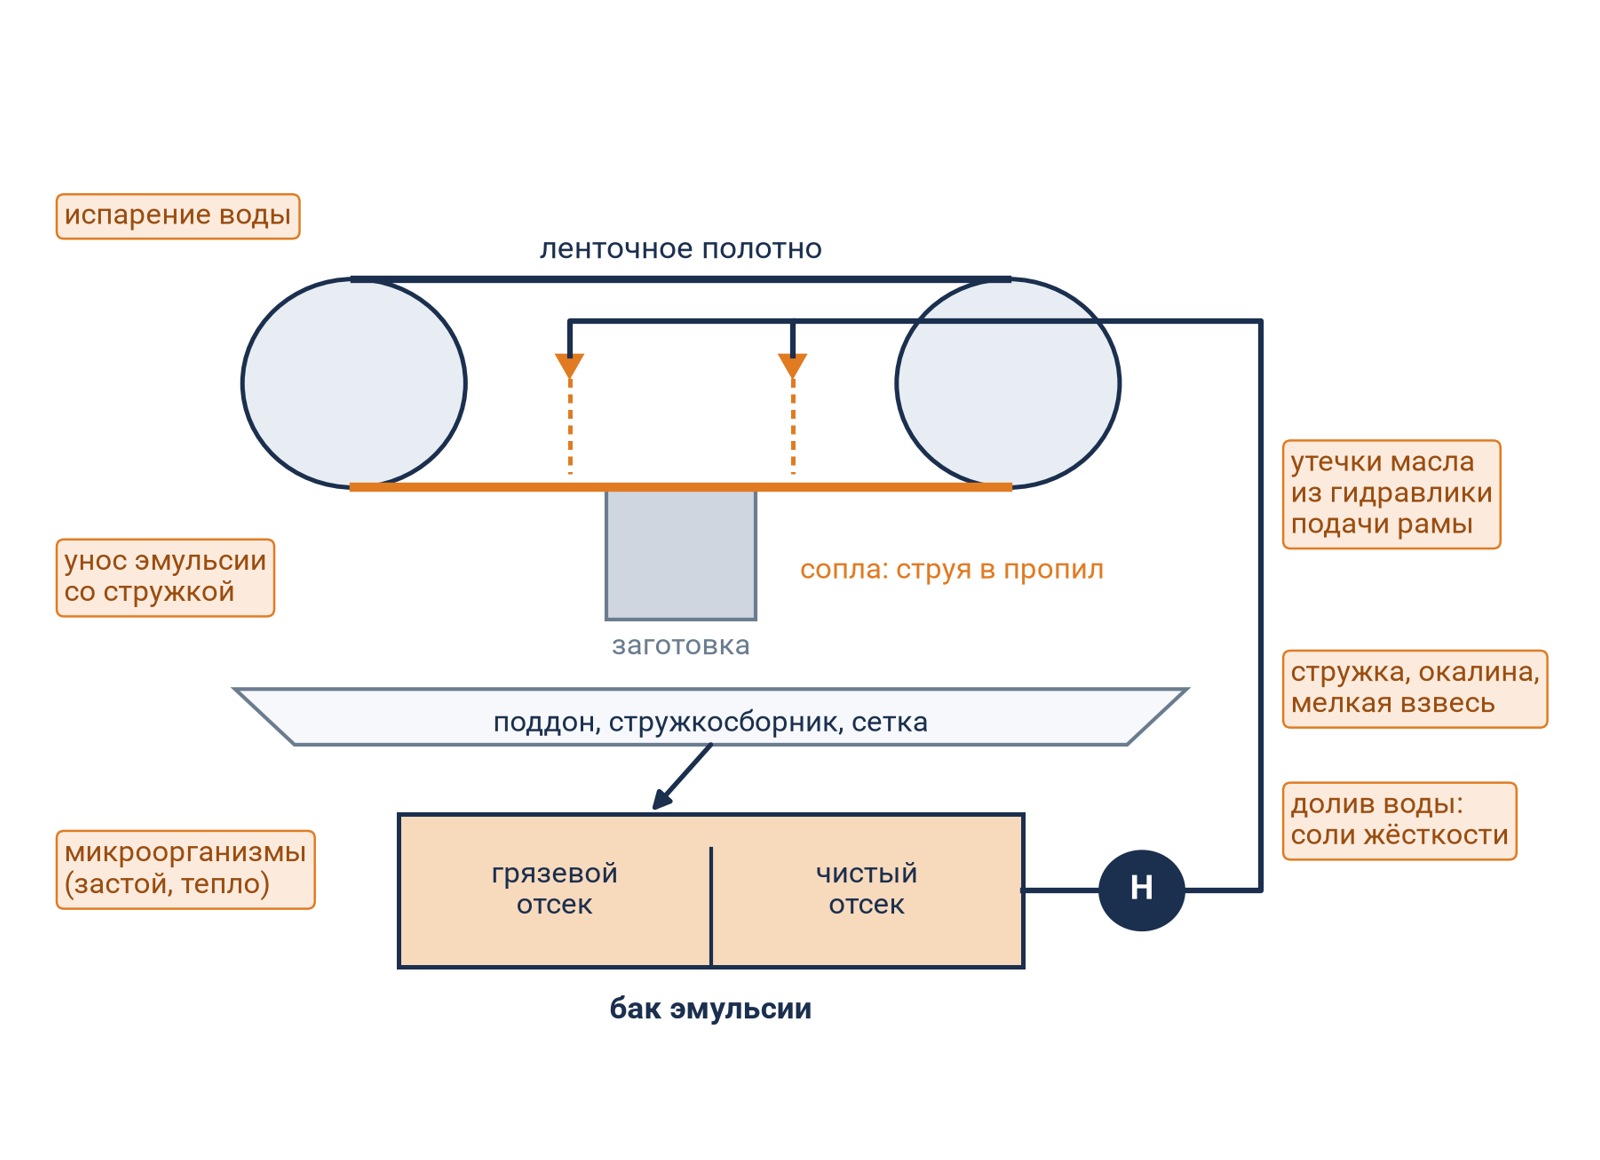
Схема контура показана на рис. 1. Для ленточного пиления важна точка подачи: жидкость должна попадать в пропил, туда, где зубья входят в металл, а не на шкив или кожух [6]. Остальные элементы контура определяют, что попадает в эмульсию: поддон собирает стружку и окалину, сетка задерживает лишь крупные частицы, в баке оседает мелкая взвесь. Испарение и унос со стружкой постоянно уменьшают объём, а утечки из гидросистемы подачи рамы приносят постороннее масло.
Рабочая концентрация эмульсии зависит от операции и материала (табл. 1). Один бак на всю номенклатуру — компромисс: если нержавеющая сталь подолгу режется при концентрации, подобранной для конструкционной, инструмент изнашивается быстрее [6].
Таблица 1
Ориентировочная рабочая концентрация водосмешиваемой эмульсии [6]
| Операция, материал | Концентрация, % |
| Шлифование | 1–2 |
| Лезвийная резка углеродистых, низколегированных сталей и цветных сплавов | 4–6 |
| Резка нержавеющих и жаропрочных сталей, титана и его сплавов | 6–12 |
| Ленточнопильный станок, типовой начальный раствор | около 5 (1 л концентрата на 20 л воды) |
Точный диапазон для конкретного продукта задаёт его техническая документация.
Механизмы деградации эмульсии
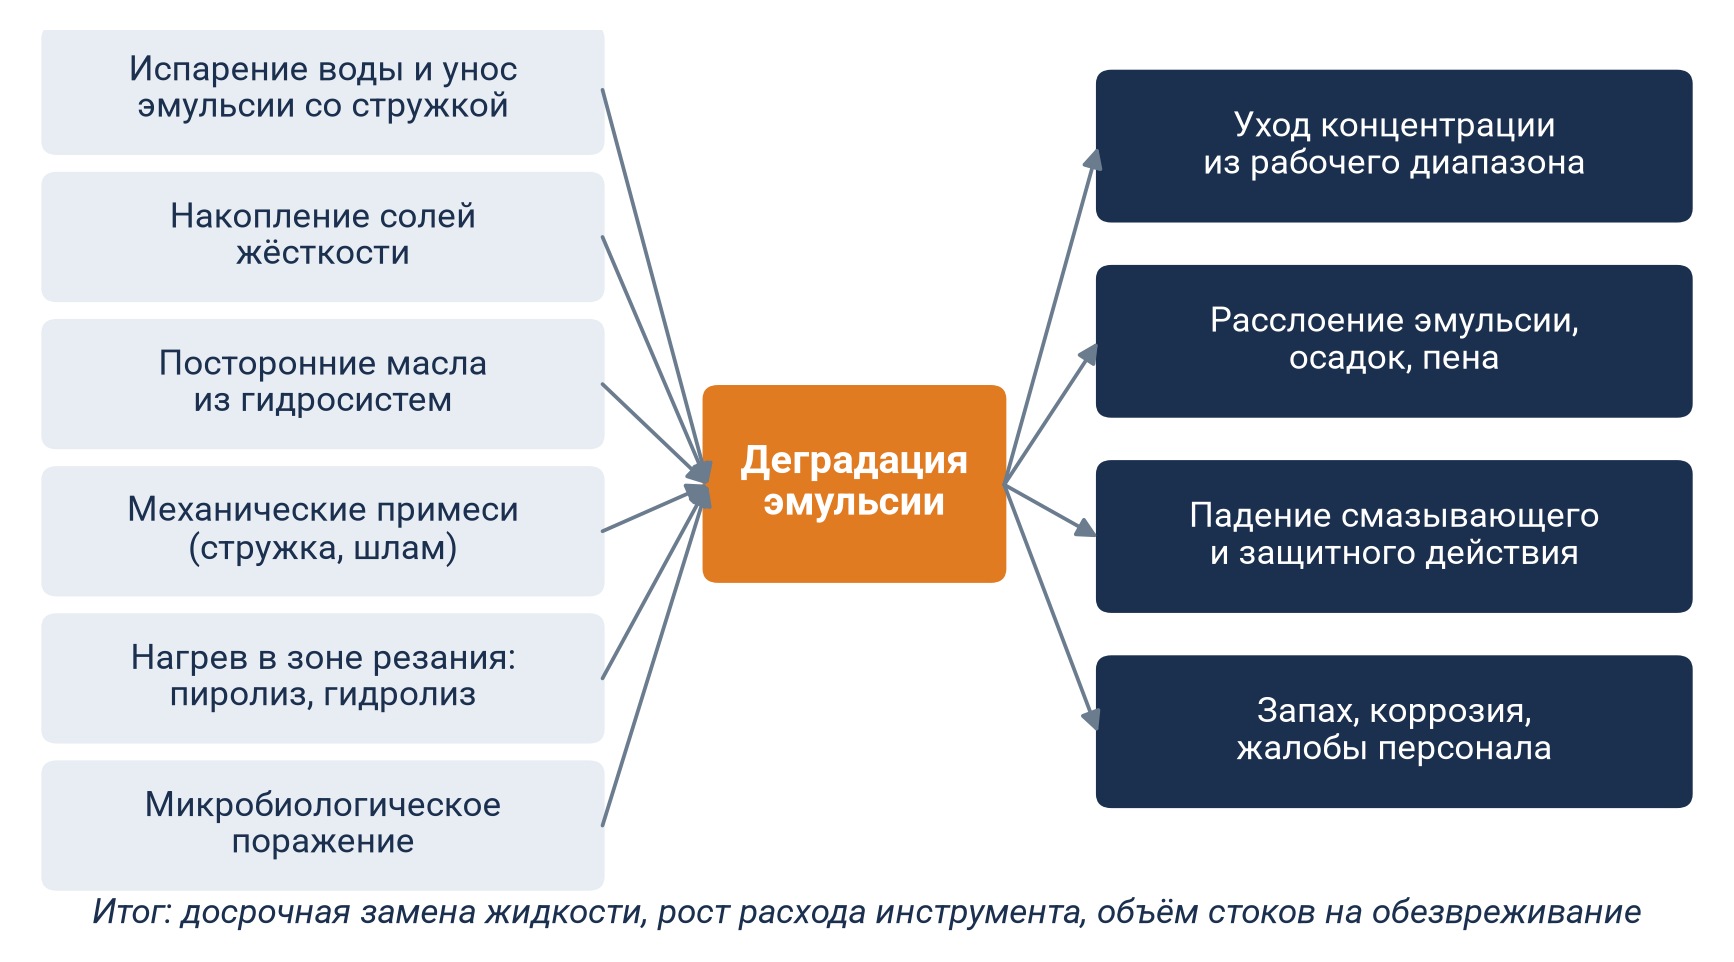
Факторы, изменяющие состав и свойства СОЖ при работе, сведены на рис. 2.
Потери воды и концентрата. Вода испаряется в зоне резания, при разбрызгивании и с открытой поверхности, а эмульсия уносится со стружкой и заготовкой; в результате меняются и объём, и концентрация [4]. Направление изменения зависит от того, чем возмещают потери: долив одной воды восполняет испарение, но не унос концентрата, поэтому концентрация постепенно снижается.
Соли жёсткости. При испарении вода уходит, а соли остаются; при доливе вода приносит новые соли. Рост их содержания в водной фазе — одна из причин разрушения СОЖ [1]. Качество воды для приготовления и долива влияет также на надёжность оборудования; гидрохимические риски в станкоинструментальной отрасли рассмотрены в работе [7].
Посторонние масла. Масла, смазки и специальные жидкости из гидравлических систем станка попадают в эмульсию и ускоряют её разрушение [1]. На ленточнопильных станках с гидравлической подачей рамы это одна из главных причин масляной плёнки на поверхности бака.
Механические примеси и нагрев. Стружка, окалина и шлам накапливаются в баке. В зоне механической обработки СОЖ нагревается, возможны пиролиз и гидролиз компонентов с деструкцией композиции [4].
Микробиологическое поражение. Бактерии разрушают поверхностно-активные вещества, эмульсия расслаивается и становится непригодной [2]. По данным [2], количество аэробных бактерий удваивается за 20–30 мин, анаэробных — примерно за 4 ч; в качестве допустимой нормы содержания бактерий в водомасляных эмульсиях авторы приводят 10⁵ клеток в 1 мл со ссылкой на ГОСТ 9.085–78 (этот стандарт устанавливает лабораторные методы испытаний водосмешиваемых СОЖ на стойкость к бактериям и плесневым грибам [3]). Биоцидная обработка продлевает работу жидкости, но, по данным того же исследования, отечественные биоцидные препараты обеспечивают срок службы СОЖ в среднем 30–50 сут [2].
Последствия всех перечисленных процессов внешне похожи: концентрация уходит из диапазона, появляются осадок, пена и запах, падает смазывающее и защитное действие. Даже стойкие СОЖ, по оценке [1], служат не более 10–12 месяцев.
Частота корректировки и стабильность состава
Влияние организации контроля хорошо видно по результатам годового наблюдения за 27 установками централизованного применения синтетических СОЖ на моторостроительном заводе [4]. Ожидалось, что синтетические жидкости, устойчивые к внешним воздействиям, будут служить многократно дольше эмульсионных, однако прирост оказался значительно меньше ожидаемого. Многократное снижение стойкости авторы объясняют тем, что объём и состав СОЖ корректировали не чаще двух раз в месяц. Их вывод: стабилизация состава и свойств жидкости и снижение размаха колебаний концентрации, pH и индекса биопоражения обеспечиваются уменьшением интервала между корректировками с двух недель до одного дня [4]. Число аварийных сбросов СОЖ на разложение в обследованном комплексе составило 0,7–4,0 в год при сроке применения 0,3–1,71 года [4].
Бак ленточнопильного станка в сотни раз меньше резервуара централизованной системы, поэтому те же процессы идут в нём быстрее, а ошибка долива сразу сказывается на концентрации. Вывод исследования [4] для таких станков означает простое правило: короткий цикл «замер — расчёт — долив» каждую смену или сутки вместо редких «генеральных» корректировок.
Расчёт долива
Пусть в баке после смены осталось V − ΔV литров эмульсии с измеренной концентрацией cₜ, а до рабочего уровня V нужно долить ΔV литров. Чтобы после долива получить целевую концентрацию cц, доливочный раствор должен иметь концентрацию
cд = [cц · V − cₜ · (V − ΔV)] / ΔV. (1)
Например, в баке на 100 л осталось 95 л эмульсии концентрацией 4,6 %, цель — 5 %. По формуле (1) cд = (5 · 100 − 4,6 · 95) / 5 = 12,6 %, то есть 5 л доливают эмульсией 12,6 %, а не водой. Если расчёт даёт отрицательное значение, концентрация в баке выше целевой и доливать нужно воду; если доливочная концентрация получается нереально высокой, потери слишком велики для одного долива и бак следует довести за несколько замеров.
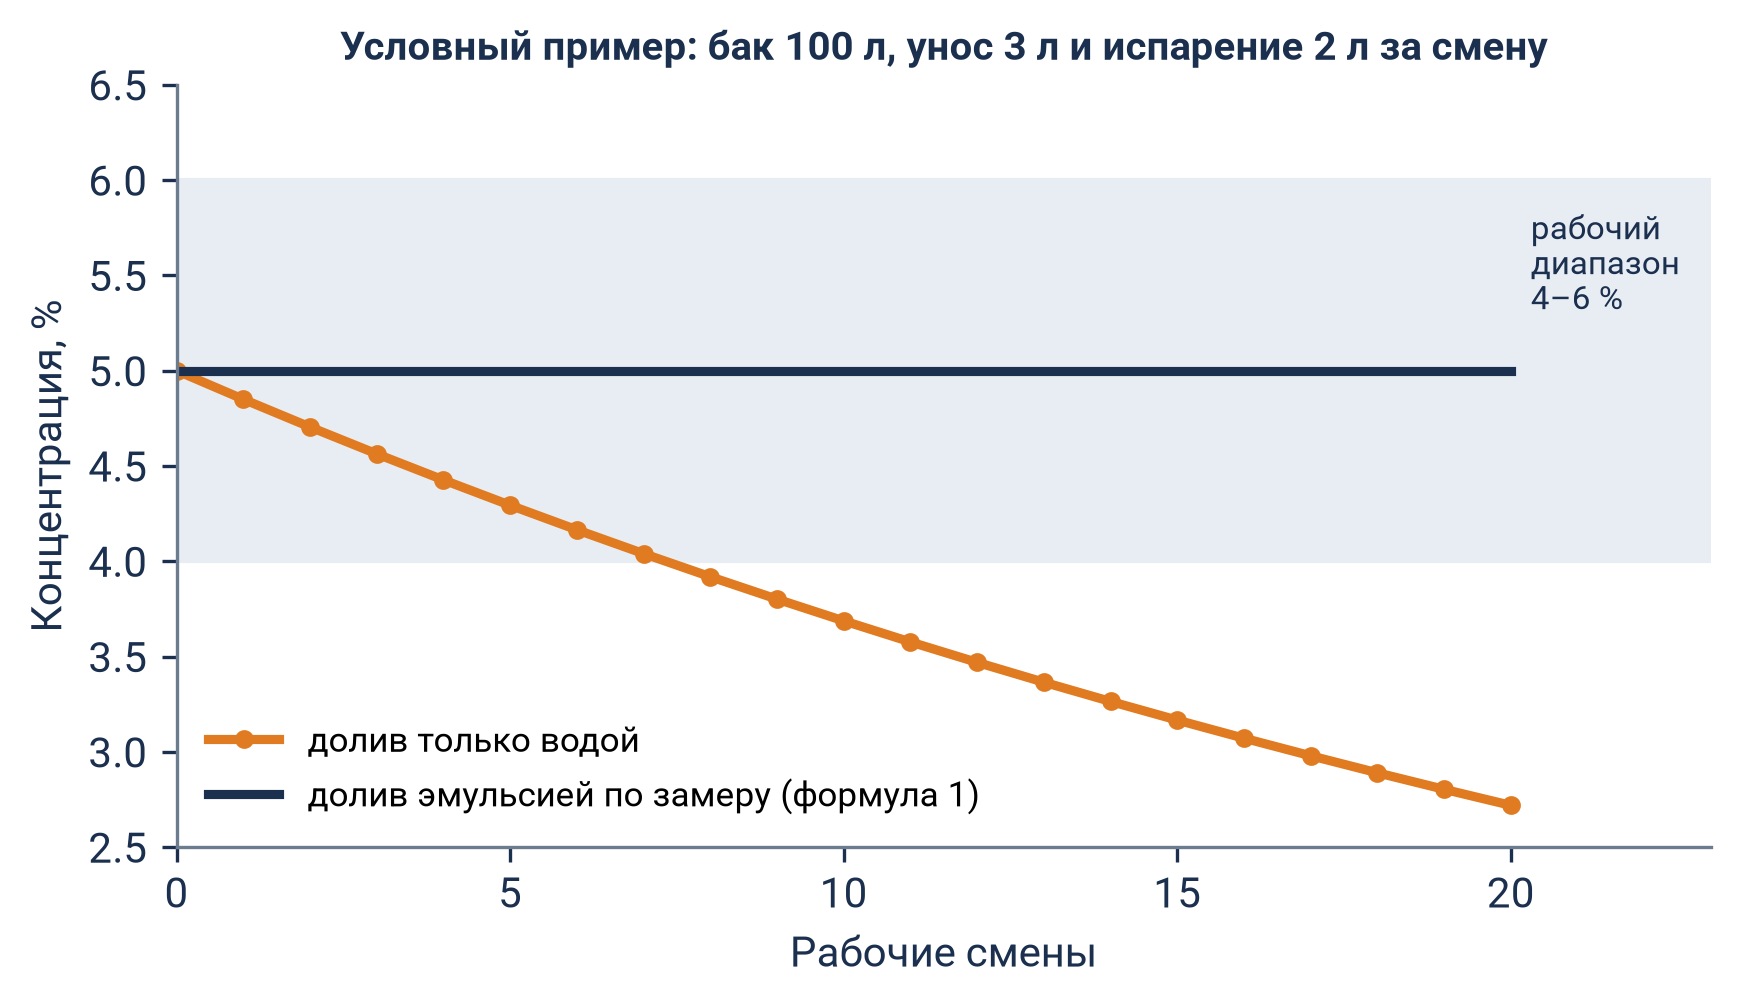
Цену ошибки показывает рис. 3. Это условный пример с принятыми исходными данными: бак 100 л, начальная концентрация 5 %, за смену уходит 3 л эмульсии со стружкой и испаряется 2 л воды. При доливе только водой концентрация снижается за каждую смену на 3 % от текущего значения и через 10 смен составляет около 3,7 %, через 20 — около 2,7 %, то есть заметно ниже рабочего диапазона. Долив по формуле (1) удерживает концентрацию на целевом уровне.
Концентрацию на участке измеряют рефрактометром. Показания прибора в градусах Brix пересчитывают в проценты с коэффициентом, который указывает изготовитель конкретной СОЖ; без этого пересчёта значение может заметно отличаться от фактического [6]. Окошко прибора должно быть чистым: замер по загрязнённой пробе даёт нестабильный результат.
Порядок контроля
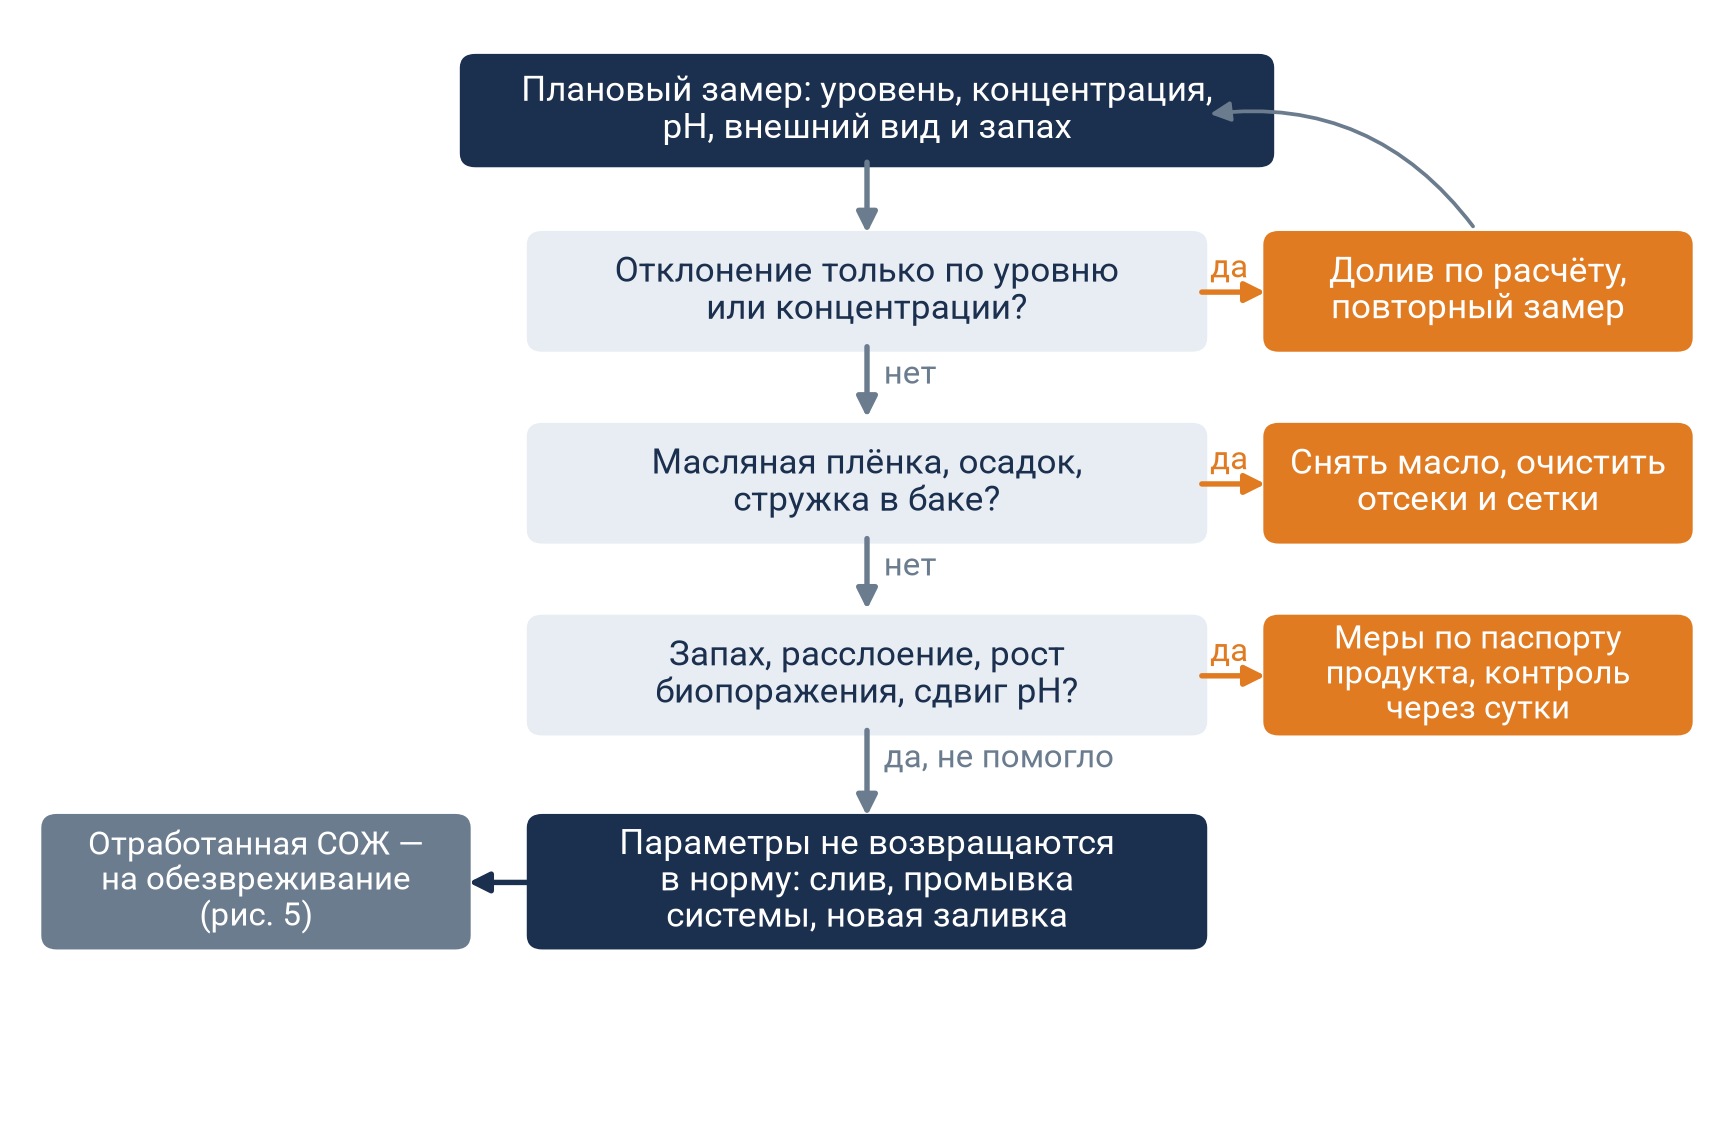
Простейшие методы экспресс-оценки — визуальный осмотр (цвет, однородность) и оценка по запаху: гнилостный или иной специфический запах указывает на бактериальное или грибковое поражение [1]. К инструментальным относятся рефрактометрический и кислотный методы [1]; в исследовании [4] концентрацию, pH и индекс биопоражения определяли рефрактометром, цифровым pH-метром и специальными индикаторами. В табл. 2 эти методы сведены в порядок контроля для ленточнопильного участка.
Таблица 2
Контроль водосмешиваемой СОЖ на ленточнопильном станке
| Параметр | Метод, прибор | Периодичность | Действие при отклонении |
| Уровень в баке | визуально, по отметке | каждую смену | долив по формуле (1) |
| Концентрация | рефрактометр с коэффициентом продукта | каждую смену или сутки | долив по формуле (1), повторный замер |
| pH | pH-метр или индикатор | по графику участка | сравнение с паспортом продукта и с прошлыми замерами |
| Внешний вид, запах | осмотр | каждую смену | поиск причины: масло, осадок, биопоражение |
| Посторонние масла, осадок | осмотр бака и отсеков | еженедельно | снятие масла, очистка отсеков и сеток |
| Биопоражение | индикаторы | по графику участка | меры по паспорту продукта |
| Подача в пропил | осмотр сопел при работе | каждую смену | очистка и настройка сопел |
Периодичность приведена как ориентир; при большой загрузке или в тёплое время года интервалы сокращают. Результаты удобно записывать в лист бака: дата, концентрация, pH, действие [6].
Если параметры не удаётся вернуть в норму корректировкой, жидкость заменяют (рис. 4). Критериями сброса в исследовании [4] служили концентрация, pH, индекс биопоражения, загрязнение механическими примесями и посторонним маслом. При переходе на другой продукт систему промывают: смешивание остатков разных марок без промывки приводит к осадку, пене и запаху [6].
Обращение с отработанной СОЖ
Отработанные СОЖ обычно содержат 80–95 % воды, до 10 % мелкодисперсных твёрдых примесей и до 6 % поверхностно-активных веществ и имеют высокий показатель ХПК; органические компоненты практически не окисляются биологическим путём [5]. Различают истинные эмульсии (дисперсии минеральных масел в воде), полусинтетические жидкости и синтетические — истинные растворы органических веществ в воде [5]; от типа жидкости зависит выбор метода разделения. Основные методы сопоставлены на рис. 5.
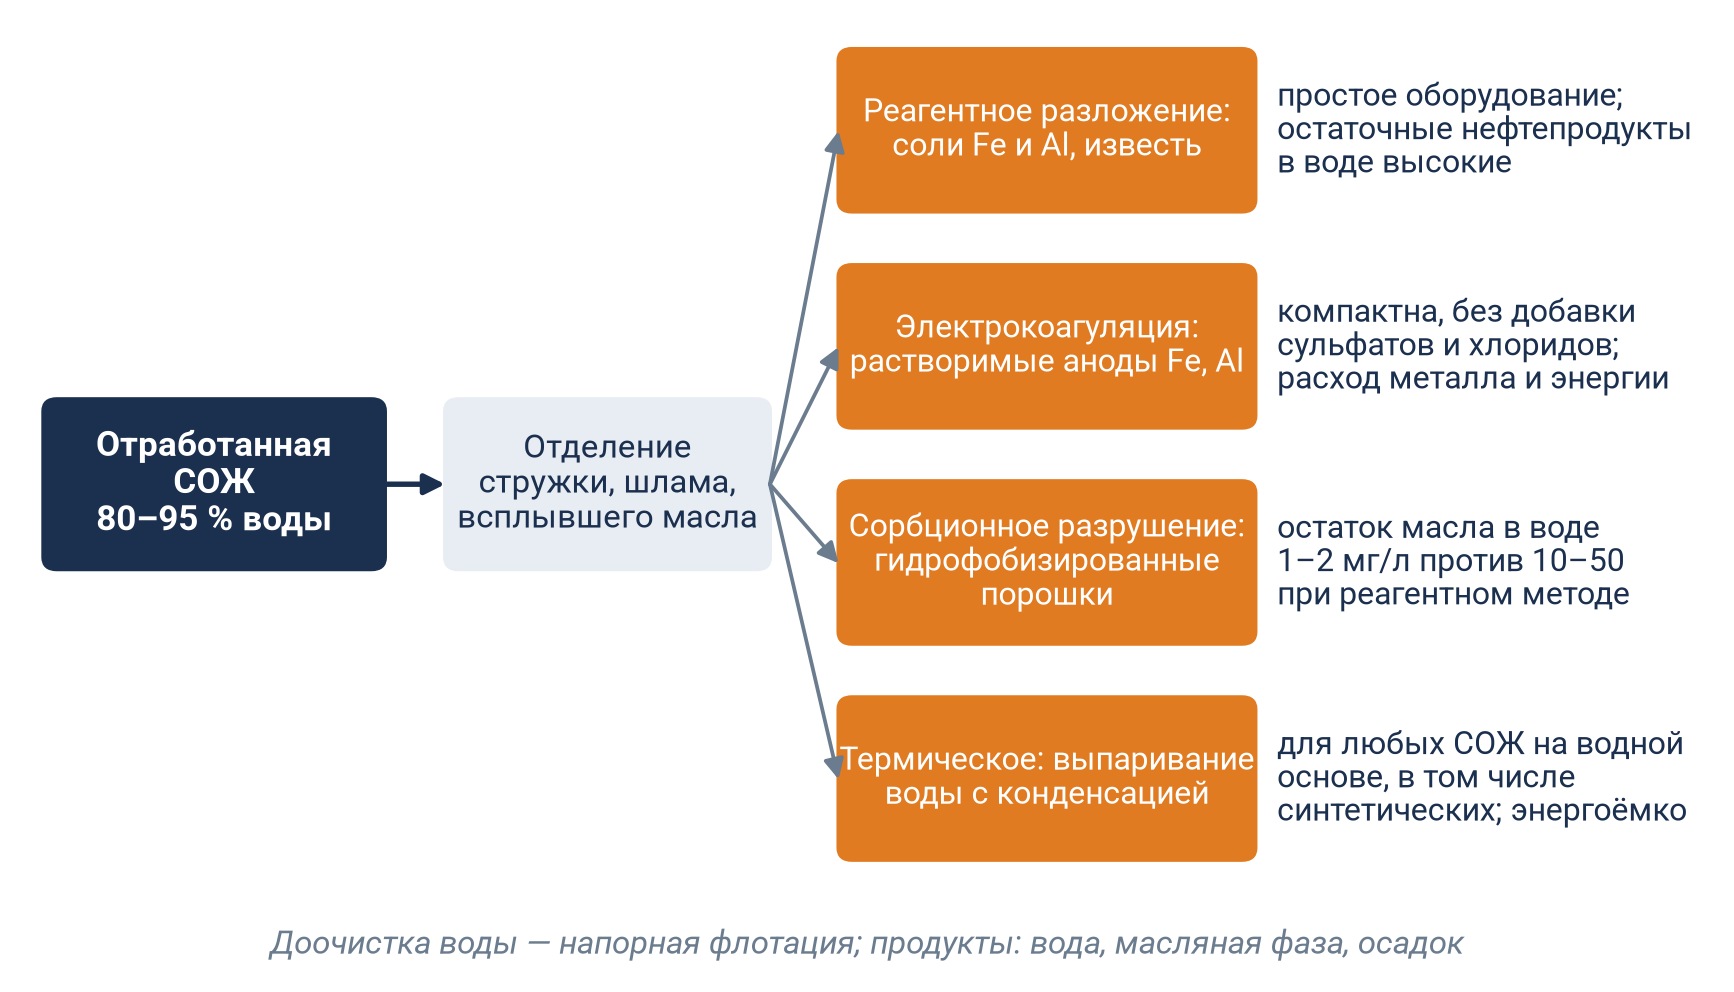
Реагентный метод после предварительной очистки от механических примесей применяется чаще других: процесс прост, оборудование и материалы доступны [1]. В качестве коагулянтов используют соли железа и алюминия, для усиления коагуляции добавляют оксид или гидроксид кальция [5]. Недостаток — остаточное содержание нефтепродуктов в водной фазе: на крупных предприятиях после разложения оно составляет 10–100 мг/л, что в десятки раз превышает предельно допустимый сброс 0,5–1,2 мг/л [5]; затраты на реагенты составляют 30–70 % эксплуатационных затрат [5].
Электрокоагуляция основана на электролитическом растворении стальных или алюминиевых анодов. По сравнению с реагентной обработкой вода не обогащается сульфатами и хлоридами, установка компактна и проста в эксплуатации; недостатки — расход металла и электроэнергии [5]. Для доочистки воды, выделенной из эмульсионных СОЖ реагентными методами, рекомендуют напорную флотацию [5].
Сорбционный метод с гидрофобизированными порошками на основе природных сорбентов (диатомита, опоки) разрушает эмульсию и очищает водную и масляную фазы; остаточное содержание маслонефтепродуктов в воде не превышает 1–2 мг/л против 10–50 мг/л при реагентном методе [5]. По данным обзора [5], продукты такого разложения (вода и масло) пригодны для дальнейшего использования в технологических процессах.
Термические методы — выпаривание воды с конденсацией — энергоёмки, но применимы для всех типов СОЖ на водной основе без предварительной дестабилизации эмульсии, в том числе для синтетических жидкостей [5].
Для заготовительного участка с одним-двумя станками собственная установка разделения обычно не нужна: отработанная жидкость поступает в общую систему обращения с отходами предприятия. Задача участка — не смешивать её с другими отходами и не разбавлять, чтобы не усложнять последующее разделение, и, главное, реже её образовывать за счёт регулярного контроля.
Выводы
- Срок службы водосмешиваемой СОЖ на ленточнопильном станке определяют потери воды и концентрата, накопление солей жёсткости, попадание посторонних масел из гидросистем, механические примеси, термическая деструкция и микробиологическое поражение [1, 2, 4].
- Стабильность состава зависит от частоты корректировки: по данным [4], редкая корректировка (не чаще двух раз в месяц) многократно снижает стойкость СОЖ, а сокращение интервала до суток уменьшает колебания концентрации, pH и биопоражения. Для небольшого бака это означает ежесменный цикл «замер — расчёт — долив».
- Долив одной водой не возмещает уноса концентрата. Расчёт по формуле (1) позволяет удерживать концентрацию в рабочем диапазоне; рефрактометрический замер выполняется с коэффициентом конкретного продукта.
- Решение о замене принимают по совокупности показателей: концентрации, pH, биопоражения, механических примесей и постороннего масла. При смене продукта систему промывают.
- Отработанные СОЖ — преимущественно вода с трудноокисляемой органикой. Реагентный метод наиболее распространён, но оставляет в воде нефтепродукты выше допустимого сброса; сорбционный, электрокоагуляционный и термический методы дают более глубокую очистку ценой других затрат [1, 5]. Для небольших участков главный резерв — уменьшение объёма отработанной СОЖ за счёт регулярного контроля.
Список литературы
- Васильев А. В., Хамидуллова Л. Р. Методологические основы снижения негативного воздействия смазочно-охлаждающих жидкостей на человека и биосферу // Известия Самарского научного центра Российской академии наук. 2013. Т. 15, № 6 (2). С. 326–330.
- Курносова О. В., Давыдова О. А. Сравнительные характеристики методов обеззараживания от биологического поражения смазочно-охлаждающих жидкостей, сточных вод, шлама осадков сточных вод // Вестник Нижегородского университета им. Н. И. Лобачевского. 2013. № 2 (1). С. 86–88.
- ГОСТ 9.085–78. Единая система защиты от коррозии и старения. Жидкости смазочно-охлаждающие. Методы испытаний на биостойкость. М.: Изд-во стандартов.
- Булыжев Е. М., Алякин Ю. Б., Клячкин В. Н., Тронин В. Г. Статистические исследования комплекса систем централизованного сопровождения функционирования синтетических СОЖ на Заводе двигателей // Системы. Методы. Технологии. 2025. № 4 (68). С. 64–72. DOI: 10.18324/2077-5415-2025-4-64-72.
- Яблокова М. А., Бугров В. В., Хасаев Р. А. Современные технологии и оборудование для обезвреживания отработанных смазочно-охлаждающих жидкостей // Известия Санкт-Петербургского государственного технологического института (технического университета). 2014. № 25 (51). С. 62–67.
- Концентрация СОЖ: подбор и контроль [Электронный ресурс] // ООО «Станкоторг». URL: https://stankotorg.ru/guide-koncentraciya-sozh.htm (дата обращения: 11.10.2026).
- Розенталь О. М. Гидрохимические риски в станкоинструментальной отрасли и их минимизация на основе теории катастроф // Станкоинструмент. 2026. № 3. С. 52–57. DOI: 10.22184/2499-9407.2026.44.3.52.57.